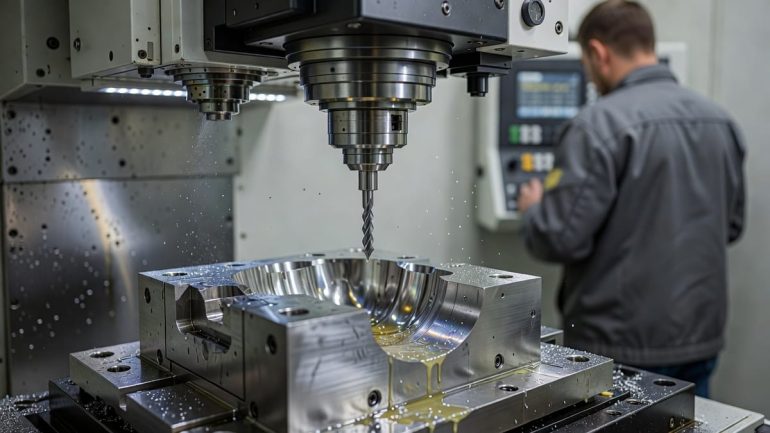
La qualité de l’usinage influence directement la géométrie de l’outil, son fonctionnement pendant les cycles d’injection et sa capacité à produire des pièces répétables sur de longues séries. Une stratégie d’usinage correctement préparée permet également de limiter les corrections ultérieures et de réduire le risque d’usure prématurée de certains composants du moule.
Pourquoi la préparation CAM influence-t-elle la précision du moule ?
La reproduction fidèle de la géométrie définie dans le modèle 3D dépend non seulement de la précision de la machine, mais aussi de la stratégie d’usinage préparée dans l’environnement CAM.
Les trajectoires d’outil, les paramètres de coupe, les profondeurs de passe et l’ordre des opérations doivent être adaptés à la géométrie de la pièce et au matériau usiné. Une stratégie mal choisie peut provoquer des écarts dimensionnels, une dégradation de l’état de surface ou une usure inutile des outils.
Avant l’usinage, plusieurs éléments doivent être pris en compte :
-
le retrait du polymère, qui influence les dimensions prévues de la future pièce injectée ;
-
les angles de dépouille, qui facilitent le démoulage ;
-
la trajectoire de l’outil, qui doit permettre d’usiner les zones complexes sans endommager les surfaces voisines ;
-
les surépaisseurs d’usinage, qui permettent de séparer efficacement les opérations d’ébauche et de finition.
La vérification numérique des opérations avant l’usinage contribue à réduire le risque de collisions, d’erreurs de trajectoire et de corrections manuelles coûteuses.
Quand les tolérances dimensionnelles deviennent-elles critiques pour un moule d’injection ?
Les tolérances géométriques ont une influence directe sur la fermeture du moule, le fonctionnement des coulisseaux, l’ajustement des inserts et la qualité du plan de joint.
Dans les zones soumises à la pression du polymère fondu, des écarts dimensionnels trop importants peuvent favoriser l’apparition de bavures, accélérer l’usure de certaines surfaces de contact ou perturber le fonctionnement des mécanismes mobiles.
L’état de surface doit lui aussi être adapté à la fonction de la zone concernée. Il n’existe pas une seule valeur de rugosité applicable à l’ensemble d’un moule.
| Zone du moule | Niveau de rugosité indicatif (Ra) | Méthodes de finition courantes |
|---|---|---|
| Surfaces techniques non visibles, plaques et zones de support | Environ 3,2 µm, selon les exigences du projet | Fraisage d’ébauche et usinage CNC de finition standard |
| Surfaces fonctionnelles, d’étanchéité ou nécessitant une finition élevée | Jusqu’à 0,8 µm ou moins, lorsque la spécification l’exige | Usinage de précision, rectification, polissage ou électroérosion selon la géométrie et l’état de surface requis |
Ces valeurs doivent être considérées comme des exemples de niveaux de finition et non comme des normes universelles. La rugosité cible dépend de la fonction de la surface, du matériau du moule, de la pièce plastique à produire et des exigences définies dans la documentation technique.
Le contrôle de l’état de surface et des dimensions avant l’assemblage final facilite l’identification des écarts avant les premiers essais d’injection.
Comment la stabilité de l’usinage améliore-t-elle la précision ?
La stabilité du processus d’usinage dépend notamment de la rigidité de la machine, du bridage de la pièce, des outils utilisés et du nombre de repositionnements nécessaires.
Chaque nouveau montage de la pièce peut introduire une erreur supplémentaire. Lorsque la géométrie du composant et les capacités de la machine le permettent, limiter le nombre de reprises contribue donc à maintenir une meilleure cohérence entre les différentes surfaces usinées.
Les stratégies d’usinage adaptées aux géométries complexes permettent également de mieux contrôler l’engagement de l’outil, de réduire les vibrations et d’améliorer la qualité de finition dans les cavités profondes ou sur les surfaces tridimensionnelles.
Une bonne stabilité est particulièrement importante lors des longues opérations de finition, pendant lesquelles de petites variations peuvent affecter la géométrie finale de l’empreinte.
Pourquoi l’usinage CNC et l’électroérosion sont-ils complémentaires ?
Toutes les zones d’un moule ne peuvent pas toujours être réalisées efficacement avec la même technologie.
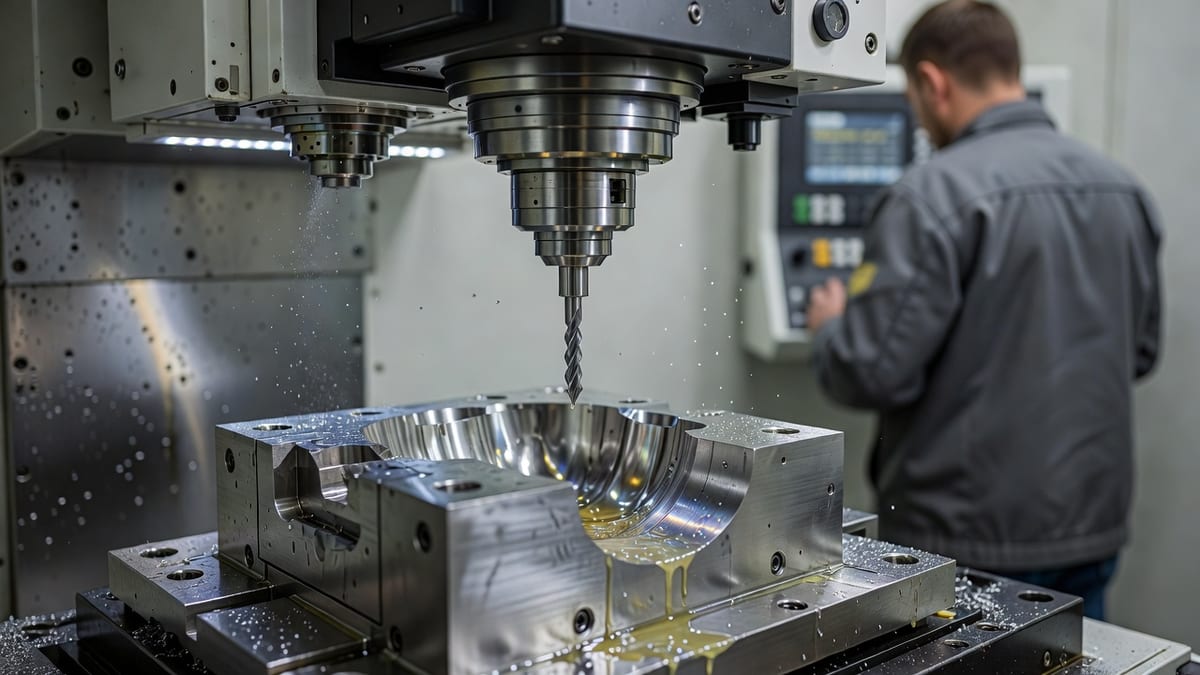
Le fraisage CNC permet d’enlever rapidement de la matière et de produire avec précision de nombreuses surfaces et géométries. L’électroérosion devient particulièrement utile pour les cavités profondes, les détails difficiles d’accès avec un outil de coupe ou certaines géométries complexes.
L’électroérosion par enfonçage et l’électroérosion à fil permettent ainsi de compléter les opérations d’usinage conventionnel lorsque la forme de la pièce ou le niveau de précision l’exige.
Le choix entre fraisage, électroérosion, rectification et finition dépend donc de la géométrie, des tolérances et de l’état de surface attendu, plutôt que d’une règle unique applicable à toutes les zones du moule.
Quels sont les avantages d’un atelier d’outillage intégré ?
La fabrication d’un moule implique généralement plusieurs étapes : conception, programmation CAM, usinage, électroérosion, assemblage, essais et éventuelles corrections.
Lorsque ces opérations peuvent être coordonnées au sein d’une même structure, les informations issues des premiers essais de production peuvent être transmises plus rapidement aux techniciens chargés du moule.
Les services CNC proposés par l’atelier d’outillage permettent notamment de fabriquer des composants en acier, en cuivre ou en plastique à l’aide de différentes technologies d’usinage.
Noex dispose également de son propre bureau d’études et de capacités de fabrication de moules, ce qui facilite la coordination entre la conception, l’usinage de l’outil et les essais réalisés pendant le développement du projet.
Une organisation intégrée permet surtout de réagir plus rapidement lorsqu’une modification de l’empreinte, d’un insert ou d’un autre élément du moule devient nécessaire après les premiers essais.
Comment l’usinage influence-t-il la durée de vie d’un moule ?
La durabilité d’un moule ne dépend pas uniquement de la nuance d’acier utilisée.
La précision des ajustements, la qualité des surfaces de contact, le fonctionnement des éléments mobiles et la géométrie des zones fortement sollicitées influencent également l’usure progressive de l’outil.
Des défauts d’usinage peuvent provoquer des charges localisées, une friction excessive ou un mauvais fonctionnement de certains composants. À l’inverse, des tolérances correctement définies et un état de surface adapté à la fonction de chaque zone contribuent à une exploitation plus stable du moule.
Une fabrication précise permet également de réduire le risque de bavures sur les pièces injectées et de limiter les opérations de finition nécessaires après le moulage.
Quel est l’impact de l’usinage CNC sur les moules d’injection ?
L’influence de l’usinage CNC sur la qualité d’un moule peut être résumée en plusieurs points :
-
une stratégie CAM correctement préparée réduit le risque d’erreurs géométriques et de corrections manuelles ;
-
la maîtrise des tolérances améliore l’ajustement des composants, le fonctionnement des mécanismes et la qualité du plan de joint ;
-
la réduction des repositionnements et la stabilité de l’usinage favorisent la répétabilité dimensionnelle ;
-
le choix approprié entre fraisage, électroérosion et opérations de finition permet d’adapter l’usinage à la géométrie et aux exigences de chaque surface ;
-
le contrôle dimensionnel et de l’état de surface avant les essais facilite la détection précoce des non-conformités.
La précision d’un moule d’injection résulte donc d’un ensemble de décisions prises depuis la conception numérique jusqu’à la finition des composants métalliques.
Un usinage correctement planifié contribue non seulement à obtenir la géométrie souhaitée, mais également à stabiliser la production en série et à prolonger la durée d’utilisation de l’outillage.

